

PA66 термоизолирующая вставка для профиля с терморазрывом: технические нюансы
2026-07-29
- Почему выбор PA66 термоизолирующей вставки определяет долговечность всего оконного блока
- Химический состав и физика материала: почему именно PA66 GF25
- Технология производства: экструзия и процесс каширования
- Геометрия и конструктивные особенности: влияние на теплофизические характеристики
- Стандарты качества и сертификация: ГОСТ, ISO и европейские нормы
- Распространенные ошибки при монтаже и хранении вставок
- Как выбрать надежного поставщика PA66 вставок
- Заключение
Почему выбор PA66 термоизолирующей вставки определяет долговечность всего оконного блока
В современной строительной индустрии энергосбережение перестало быть просто маркетинговым лозунгом. Это жесткое требование нормативных документов и экономическая необходимость для конечного потребителя. Сердцем любого алюминиевого профиля с терморазрывом является не сам металл, а полимерный барьер, разделяющий холодную внешнюю и теплую внутреннюю части конструкции. Именно здесь, в зоне соединения алюминия и полимера, кроется главный инженерный вызов. PA66 термоизолирующая вставка для профиля с терморазрывом: технические нюансы выбора и применения этого компонента часто недооцениваются производителями оконных систем, что приводит к серьезным последствиям в эксплуатации.
Мы наблюдали множество случаев, когда красивые фасады начинали «плакать» или деформироваться уже через два года после монтажа. Причиной почти всегда оказывалась не коррозия алюминия и не качество стеклопакета, а неверно подобранный или некачественно установленный полиамидный усилитель. Полиамид 66 (PA66), армированный стекловолокном, — это единственный материал, способный выдерживать колоссальные механические нагрузки и температурные перепады от -40°C до +80°C, сохраняя при этом геометрию профиля.
Многие закупщики и инженеры ошибочно полагают, что все черные пластиковые полоски внутри алюминиевого профиля одинаковы. Это фатальное заблуждение. Разница между PA66 GF25 (полиамид 66 с 25% стекловолокна) и более дешевыми аналогами на основе PVC или неармированного PA6 заключается в коэффициенте линейного теплового расширения. Если этот коэффициент не совпадает с алюминием, при первом же сильном морозе или знойном летнем дне в месте соединения возникнут микротрещины. Влага проникнет внутрь, начнет замерзать, расширяясь, и буквально разорвет профиль изнутри. В нашей практике был случай, когда крупный застройщик в Сибири столкнулся с массовым браком именно из-за использования вставок с неправильным процентом армирования. Убытки на замену конструкций превысили первоначальную экономию на материалах в десять раз.
Понимание технических нюансов PA66 вставок позволяет избежать таких рисков. Эта статья основана на пятнадцатилетнем опыте поставок и тестирования компонентов для алюминиевых систем. Мы разберем химический состав, процессы экструзии и каширования, стандарты качества и то, как отличить качественный продукт от контрафакта. Если вы занимаетесь производством окон или фасадных систем, эта информация сэкономит вам миллионы рублей на рекламациях.
Химический состав и физика материала: почему именно PA66 GF25
Аббревиатура PA66 расшифровывается как полиамид 6.6. Цифры указывают на количество атомов углерода в мономерных звеньях: гексаметилендиамин и адипиновая кислота. Эта специфическая химическая структура обеспечивает материалу высокую кристалличность, что напрямую влияет на его прочность и термостойкость. Однако чистый полиамид слишком гибкий и имеет высокий коэффициент теплового расширения. Чтобы сделать его пригодным для использования в несущих элементах оконного профиля, в расплав добавляют стекловолокно.
Стандарт отрасли — это марка PA66 GF25, где «GF» означает Glass Fiber (стекловолокно), а «25» — его содержание в процентах по массе. Почему именно 25%? Это золотая середина, найденная десятилетиями инженерных изысканий. При таком содержании наполнителя коэффициент линейного теплового расширения полиамида становится практически идентичным коэффициенту расширения алюминиевого сплава (примерно 23-24 × 10⁻⁶ K⁻¹). Это критически важно. Если коэффициенты различаются, при изменении температуры материалы будут расширяться и сжиматься с разной скоростью, что приведет к разрушению связи между металлом и полимером.
Качество стекловолокна также имеет значение. Мы используем только длинноволокнистый наполнитель, который обеспечивает лучшую передачу нагрузок вдоль оси вставки. Короткие волокна могут создавать точки напряжения и снижать общую прочность на разрыв. Кроме того, в состав добавляются специальные стабилизаторы и антипирены. Полиамид сам по себе горюч, но качественные термоизолирующие вставки должны соответствовать классу пожарной безопасности. Наличие галогенов в антипиренах часто ограничивается современными экологическими стандартами, поэтому передовые производители переходят на безгалогеновые композиции, которые при горении не выделяют токсичных газов.
Еще один важный аспект — гигроскопичность. PA66 склонен впитывать влагу из воздуха. Это свойство может показаться недостатком, но на самом деле оно играет роль пластификатора. Сухой полиамид хрупкий. Поглощая влагу, он становится более эластичным и ударопрочным. Однако процесс насыщения влагой должен быть контролируемым. Производители часто проводят кондиционирование вставок перед отгрузкой, чтобы они достигли равновесного состояния влажности. Если установить «сухую» вставку, со временем она наберет влагу из атмосферы, немного увеличится в размерах и может вызвать внутренние напряжения в профиле. Понимание этого механизма помогает правильно хранить компоненты на складе.
Для производителей оконных систем ключевым параметром является модуль упругости. У PA66 GF25 он составляет около 7000-8000 МПа. Это позволяет вставке работать как полноценный структурный элемент, воспринимающий ветровые нагрузки и вес стеклопакетов. Более дешевые аналоги, такие как PVC (поливинилхлорид), имеют модуль упругости в разы ниже и не могут служить силовым элементом в больших конструкциях. Использование PVC допустимо только в самых простых, малогабаритных окнах, но даже там риски деформации высоки.
Рекомендация: Запрашивайте у поставщика паспорт безопасности материала (MSDS) и сертификат испытаний на содержание стекловолокна. Не верьте на слово утверждениям о «высоком качестве». Требуйте протоколы лабораторных испытаний, подтверждающие содержание GF25 ± 2%.
Технология производства: экструзия и процесс каширования
Производство термоизолирующих вставок — это не просто выдавливание пластика через фильеру. Это высокотехнологичный процесс, состоящий из двух этапов: экструзии самого полиамида и последующего каширования (соединения) с алюминиевым профилем. Качество каждого этапа определяет итоговую надежность системы.
На этапе экструзии гранулы PA66 GF25 плавятся в экструдере и продавливаются через формующую головку. Важнейший параметр здесь — температура плавления и скорость охлаждения. Полиамид 66 имеет температуру плавления около 260°C. Если температура в экструдере слишком высокая, происходит термическая деградация полимера: цепи молекул разрываются, материал теряет прочность и меняет цвет (становится желтоватым или коричневым). Если температура слишком низкая, расплав будет неоднородным, что приведет к появлению внутренних напряжений и хрупкости готовой вставки.
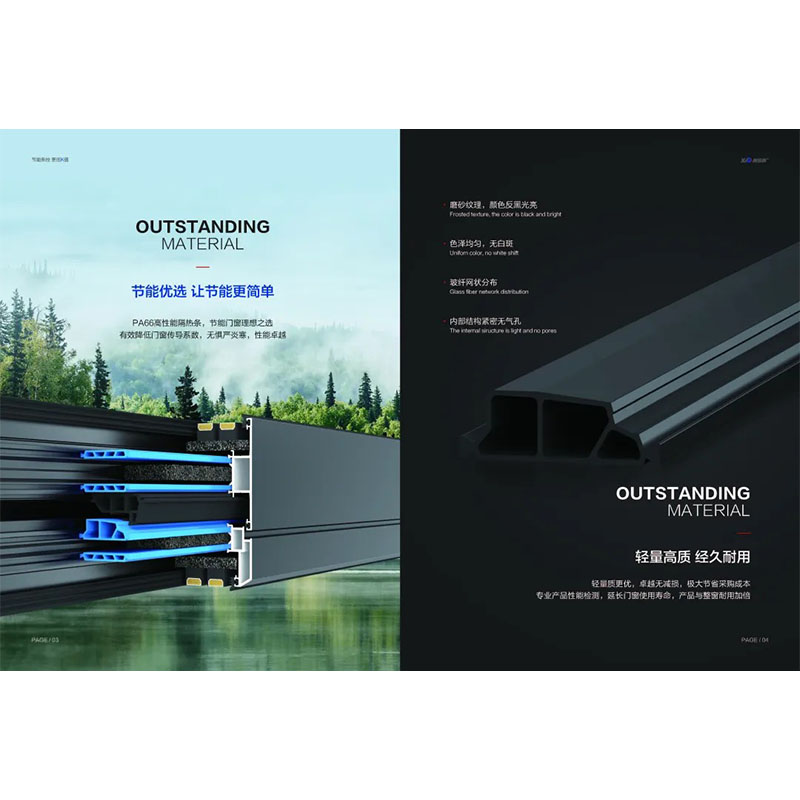
Особое внимание уделяется геометрии вставки. Современные профили требуют сложных форм с многочисленными ребрами жесткости, крючками и замками для удержания уплотнителей. Точность литья должна составлять доли миллиметра. Любое отклонение в геометрии приведет к тому, что вставка не войдет в паз алюминиевого профиля или, наоборот, будет сидеть слишком свободно, что недопустимо.
Второй этап — каширование. Это процесс соединения алюминиевого профиля с полиамидной вставкой. Существует два основных метода: прокатка (rolling) и прессование. В большинстве современных линий используется метод прокатки. Алюминиевый профиль с нанесенным клеевым составом или без него (в зависимости от технологии) надевается на вставку, а затем специальные ролики обжимают алюминий вокруг полимера, создавая механическое сцепление.
Здесь кроется один из главных технических нюансов, который часто игнорируют. Поверхность полиамидной вставки должна быть подготовлена для обеспечения адгезии. Гладкий пластик плохо держится в алюминии. Поэтому качественные вставки имеют специальную текстуру поверхности или насечки, которые создаются еще на этапе экструзии. Эти микро-неровности работают как якоря, впиваясь в мягкий алюминий при прокатке. Если поверхность вставки слишком гладкая, под нагрузкой может произойти проскальзывание — сдвиг полимера относительно металла. Это приводит к потере герметичности и появлению сквозняков.
Клеевой метод используется реже, но он обеспечивает дополнительную страховку. Специальный двухкомпонентный клей наносится на пазы алюминиевого профиля перед установкой вставки. Клей должен быть эластичным после отверждения, чтобы компенсировать остаточные температурные деформации. Использование жесткого клея опасно: он может треснуть при вибрации или ударной нагрузке.
В нашей практике мы сталкивались с проблемой «старения» клея. Некоторые недорогие клеи теряют свои свойства через 3-5 лет, становясь хрупкими. Мы рекомендуем использовать полиуретановые клеи, специально разработанные для соединения алюминия и полиамида, и обязательно проверять их совместимость с конкретным типом вставки.
Процесс контроля качества на линии каширования должен включать проверку усилия сдвига. Это тест, при котором измеряется сила, необходимая для сдвига вставки относительно алюминиевого профиля. Нормативные значения зависят от ширины вставки и типа профиля, но обычно составляют не менее 100-150 Н/см. Если показатель ниже, партия бракуется.
Важно: Убедитесь, что ваше оборудование для прокатки настроено правильно. Слишком сильное обжатие может повредить вставку (сплющить ее), слишком слабое — не обеспечит надежного захвата. Регулярная калибровка валков прокатного станка — обязательная процедура.
Геометрия и конструктивные особенности: влияние на теплофизические характеристики
Форма термоизолирующей вставки влияет не только на механическую прочность, но и на теплоизоляционные свойства всего окна. Ширина вставки (обычно от 14 мм до 34 мм и более) напрямую определяет сопротивление теплопередаче профиля. Чем шире вставка, тем дальше разнесены внутренняя и внешняя стенки алюминиевого профиля, и тем меньше поток тепла проходит через мостик холода.
Однако простое увеличение ширины не всегда дает пропорциональный выигрыш. Здесь вступает в игру конвекция воздуха внутри камер профиля. Если камера, образованная вставкой и алюминием, слишком велика, внутри нее могут возникать конвективные потоки, которые переносят тепло от теплой стороны к холодной. Чтобы бороться с этим, современные вставки имеют сложную ячеистую структуру с дополнительными перегородками. Эти перегородки разбивают большую воздушную камеру на несколько мелких, подавляя конвекцию.
Еще один эффективный метод повышения теплоизоляции — заполнение камер вспененным материалом. Некоторые премиальные системы предусматривают впрыскивание пенополиуретана или другого изолятора в центральную камеру профиля после сборки. В таких случаях геометрия вставки должна иметь специальные каналы или отверстия для доступа пенного состава. PA66 отлично совместим с большинством монтажных пен, но необходимо учитывать коэффициент расширения пены, чтобы она не деформировала тонкие стенки вставки.
Также стоит обратить внимание на форму контактных поверхностей. Вставки часто имеют выступы («лапки»), которые удерживают резиновые уплотнители. Геометрия этих выступов должна обеспечивать надежную фиксацию уплотнителя без его чрезмерного сжатия. Если уплотнитель сжат слишком сильно, он быстро потеряет эластичность и выйдет из строя. Если слишком слабо — будет продувать. Качественная вставка имеет точные размеры посадочных мест, соответствующие стандартам европейских уплотнительных систем (например, EPDM).
С точки зрения статики, форма вставки должна обеспечивать максимальный момент инерции. Ребра жесткости, расположенные перпендикулярно плоскости профиля, работают как двутавровые балки, сопротивляясь изгибу. Отсутствие таких ребер или их недостаточная высота приводят к тому, что профиль «играет» при сильном ветре, что вызывает дискомфорт у пользователей и может привести к выпадению стеклопакетов.
При проектировании новых систем мы часто видим ошибку, когда дизайнеры стараются сделать вставку максимально тонкой и изящной ради эстетики. Это компромисс, который редко оправдан. Теплофизика и механика требуют объема и массы. Лучше скрыть массивную вставку за декоративными элементами, чем пожертвовать энергоэффективностью ради миллиметров ширины рамы.
| Параметр вставки | Влияние на систему | Рекомендуемое значение / Примечание |
|---|---|---|
| Ширина (мм) | Сопротивление теплопередаче (R) | Чем больше, тем лучше. От 20 мм для базовых окон, от 30 мм для пассивных домов. |
| Содержание стекловолокна (%) | Прочность на разрыв, модуль упругости | 25% ± 2%. Меньше — слабая, больше — хрупкая. |
| Текстура поверхности | Адгезия к алюминию, усилие сдвига | Шероховатость Ra 3.2-6.3 мкм или наличие насечек. |
| Наличие перегородок | Подавление конвекции воздуха | Обязательно для широких вставок (>24 мм). |
| Цвет | Эстетика, идентификация | Черный (стандарт). Другие цвета требуют специальных красителей, могут снижать УФ-стойкость. |
Выбор геометрии должен осуществляться на этапе проектирования профиля, с учетом расчетов теплопотерь и статических нагрузок. Не пытайтесь универсализировать одну вставку для всех типов окон.
Стандарты качества и сертификация: ГОСТ, ISO и европейские нормы
Рынок строительных материалов строго регламентирован. Использование несертифицированных компонентов может привести к отказу в приемке объекта и юридической ответственности. Для PA66 термоизолирующих вставок ключевыми являются несколько стандартов, которые регламентируют их физические и химические свойства.
В России основным документом является ГОСТ 30674-99 «Блоки оконные из поливинилхлоридных профилей», однако для алюминиевых систем чаще ориентируются на ГОСТ 23166-99 и серию стандартов ГОСТ Р 54858-2011 «Конструкции светопрозрачные фасадные». Хотя эти стандарты не детализируют требования именно к полиамиду, они устанавливают общие требования к прочности и теплоизоляции узлов, которые невозможно выполнить без качественных вставок.
Более конкретные требования содержатся в европейских нормах, которые де-факто являются отраслевым стандартом для производителей высокого уровня. EN 14024 «Aluminium alloys for building purposes. Thermally broken profiles. Performance requirements, specification and verification» прямо регламентирует характеристики терморазрывов. Этот стандарт требует проведения испытаний на:
- Прочность на сдвиг при различных температурах (-20°C, +20°C, +80°C).
- Ударную вязкость при низких температурах.
- Старение материала под воздействием УФ-излучения и влаги.
- Циклические температурные нагрузки.
Сертификация ISO 9001 на производстве вставок является обязательным минимумом для любого серьезного поставщика. Она гарантирует, что процесс производства стабилен и контролируется. Однако ISO 9001 сертифицирует систему менеджмента, а не продукт. Поэтому наличие сертификата ISO не заменяет необходимости тестирования конкретных партий материала.
Для выхода на рынки ЕАЭС (Евразийского экономического союза) продукция должна иметь декларацию соответствия техническим регламентам Таможенного союза. Обычно это ТР ТС 014/2011 «Безопасность автомобильных дорог» (если речь о фасадных системах вдоль трасс) или общие регламенты пожарной безопасности. Важно убедиться, что полиамидная вставка имеет сертификат пожарной безопасности, подтверждающий группу горючести (желательно Г1 — слабогорючие, или хотя бы Г2 — нормальногорючие) и дымообразующую способность.
Мы настоятельно рекомендуем запрашивать у поставщиков протоколы независимых лабораторных испытаний, проведенных аккредитованными центрами (например, НИИ Стройфизики в Москве или аналогичными институтами в Европе). Протоколы должны быть свежими (не старше 1-2 лет) и относиться именно к той марке материала, которую вы закупаете.
Один из наших клиентов столкнулся с проблемой при экспорте окон в Европу. Таможня потребовала доказательства того, что используемый полиамид не содержит запрещенных тяжелых металлов и соответствует директиве RoHS. Отсутствие соответствующих сертификатов привело к задержке груза на три недели и штрафам. Учитывайте эти требования заранее, если планируете внешнеэкономическую деятельность.
Действие: Создайте реестр сертификатов для всех используемых комплектующих. Проверяйте срок их действия каждые полгода. Не принимайте товар без копий актуальных сертификатов качества на партию.
Распространенные ошибки при монтаже и хранении вставок
Даже самая качественная PA66 вставка может стать причиной брака, если с ней неправильно обращаться. Ошибки на этапе хранения и монтажа составляют до 30% всех рекламаций, связанных с качеством оконных блоков. Рассмотрим самые критичные из них.
Ошибка №1: Нарушение условий хранения. Полиамид 66 гигроскопичен. Хранение вставок в сырых, неотапливаемых помещениях без упаковки приводит к неконтролируемому насыщению влагой. Как мы упоминали ранее, это меняет геометрию и механические свойства. Вставки должны храниться в оригинальной упаковке, в сухом помещении при температуре от +15°C до +25°C. Срок хранения обычно ограничен 12 месяцами. После вскрытия упаковки вставки должны быть использованы в течение короткого времени или повторно упакованы.
Ошибка №2: Загрязнение поверхности. Перед процессом каширования поверхности вставки и алюминиевого профиля должны быть идеально чистыми. Попадание пыли, масла или разделительной смазки (которая иногда остается на профиле после экструзии алюминия) на контактные поверхности резко снижает адгезию. Мы видели случаи, когда рабочие протирали профили грязными тряпками, оставляя пленку жира. Результат — полное отсутствие сцепления и выпадение вставок при транспортировке. Используйте безворсовые салфетки и специальные обезжиривающие составы.
Ошибка №3: Неправильная настройка прокатного станка. Слишком высокое давление валков может раздавить вставку, особенно в местах тонких перегородок. Слишком низкое давление не обеспечит необходимого обжатия. Настройка должна производиться индивидуально для каждого типа профиля и вставки. Контроль усилия сдвига должен проводиться не реже одного раза в смену.
Ошибка №4: Игнориров температурного режима при монтаже. Хотя PA66 термостоек, экстремальные температуры во время монтажа могут вызвать проблемы. Например, установка вставок в алюминиевый профиль, нагретый на солнце до +60°C, может привести к тому, что полимер станет слишком мягким и деформируется при прокатке. И наоборот, на морозе ниже -20°C полиамид становится хрупким, и риск появления микротрещин при механическом воздействии возрастает. Старайтесь проводить операции каширования в контролируемых условиях цеха.
Ошибка №5: Использование поврежденных вставок. Иногда при транспортировке вставки получают сколы или царапины. Такие дефекты становятся очагами напряжения. Под нагрузкой трещина будет расти, пока не приведет к разрушению. Визуальный контроль каждой партии перед запуском в производство обязателен. Бракованные вставки должны немедленно утилизироваться.
Внедрение чек-листов контроля на каждом этапе — от приемки сырья до отгрузки готового окна — позволяет свести эти риски к минимуму. Обучение персонала пониманию природы материала, а не просто механическому выполнению операций, также крайне важно.
Как выбрать надежного поставщика PA66 вставок
Выбор поставщика — это стратегическое решение. Рынок насыщен предложениями, от дешевых китайских аналогов до премиальных европейских брендов. Цена за килограмм может отличаться в два раза, но реальная стоимость владения зависит от надежности.
При оценке поставщика обращайте внимание на следующие факторы:
- Собственное производство сырья. Лучшие поставщики либо сами производят компаунд PA66 GF25, либо покупают его у признанных лидеров химической индустрии (например, BASF, DuPont, Radici). Избегайте компаний, которые не могут назвать источник своего сырья.
- Лабораторная база. Поставщик должен иметь собственную лабораторию для входного и выходного контроля. Попросите показать фото оборудования и примеры протоколов испытаний. Если у них нет возможности проверить содержание стекловолокна или прочность на разрыв, они работают «вслепую».
- Опыт работы с крупными клиентами. Запросите референс-лист. Если компания поставляла вставки для крупных фасадных проектов или известных оконных заводов, это хороший знак. Свяжитесь с этими клиентами, если возможно, и узнайте их мнение.
- Логистика и складские запасы. Перебои в поставках могут остановить ваше производство. Надежный поставщик держит страховой запас ходовых позиций на складе и имеет отлаженную логистику.
- Техническая поддержка. Хороший поставщик не просто продает товар, но и помогает решать технические проблемы. Он может проконсультировать по настройке оборудования, подбору клея или оптимизации геометрии.
Не гонитесь за самой низкой ценой. Экономия в 5-10 рублей на килограмме вставок может обернуться потерей миллионов на ремонте фасадов. Рассчитывайте общую стоимость владения, включая риски брака и репутационные потери.
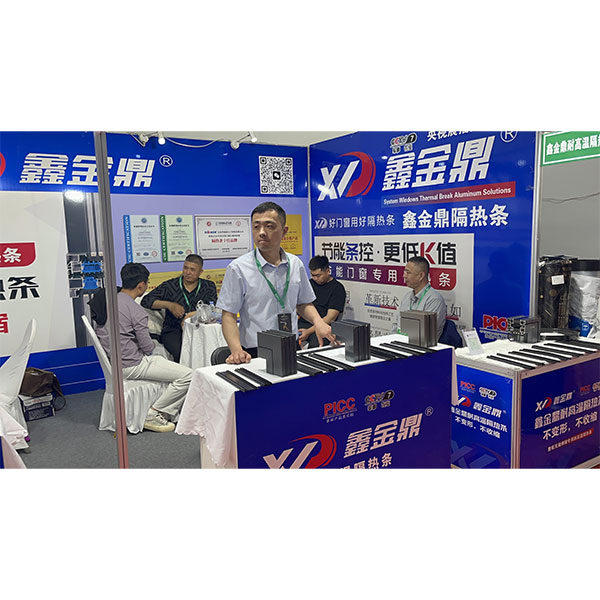
Ярким примером такого комплексного подхода является ООО «Шаньдун Шичао Высокомолекулярные Материалы». Это высокотехнологичное предприятие, расположенное в промышленном парке «Цзиньцзинлуцзи» города Дэчжоу (провинция Шаньдун), специализируется на разработке и производстве модифицированных полимерных материалов. Основанная в 2015 году, компания интегрировала научные исследования и промышленное производство в единую цепочку, что позволяет ей контролировать качество на каждом этапе — от синтеза компаунда до выпуска готовой термоизоляционной планки.
Производственная база «Шаньдун Шичао» оснащена более чем 40 линиями по выпуску термоизоляционных профилей и 10 линиями по модификации полимеров. Такая мощность обеспечивает не только стабильность объемов, но и гибкость в создании индивидуальных решений. Компания активно сотрудничает с ведущими научными организациями, включая Институт физической химии Китайской академии наук, что позволяет внедрять передовые разработки в области армированных, огнестойких и УФ-стабилизированных композиций PA66. Продукция компании, включая термоизоляционные профили для алюминиевых систем, соответствует строгим международным стандартам и поставляется как на внутренний рынок Китая, так и на экспорт, в том числе в страны СНГ. Выбирая партнера с собственной научно-производственной базой, вы получаете гарантию того, что каждая вставка прошла многоступенчатый контроль качества и адаптирована под реальные условия эксплуатации.
Заключение
PA66 термоизолирующая вставка для профиля с терморазрывом: технические нюансы ее применения являются фундаментом качества современных алюминиевых окон и фасадов. Это не расходный материал, а высокотехнологичный инженерный компонент, от которого зависят теплоизоляция, прочность и долговечность всей конструкции. Понимание химического состава PA66 GF25, важности коэффициента теплового расширения, особенностей процесса каширования и требований стандартов качества позволяет производителям избегать дорогостоящих ошибок и создавать продукцию, которая служит десятилетиями.
Инвестиции в качественные компоненты и соблюдение технологических дисциплин окупаются снижением количества рекламаций, повышением лояльности клиентов и укреплением бренда на рынке. Не позволяйте мелочам разрушать большие проекты. Выбирайте проверенных партнеров, требуйте документы и контролируйте каждый этап производства.
Если вы хотите обсудить технические характеристики наших вставок, получить образцы для тестирования или рассчитать стоимость партии для вашего производства, мы готовы помочь. Наши инженеры проконсультируют вас по любым вопросам, связанным с подбором и применением термоизолирующих элементов.
Купить PA66 термоизолирующие вставки оптом от производителя
Свяжитесь с нами сегодня